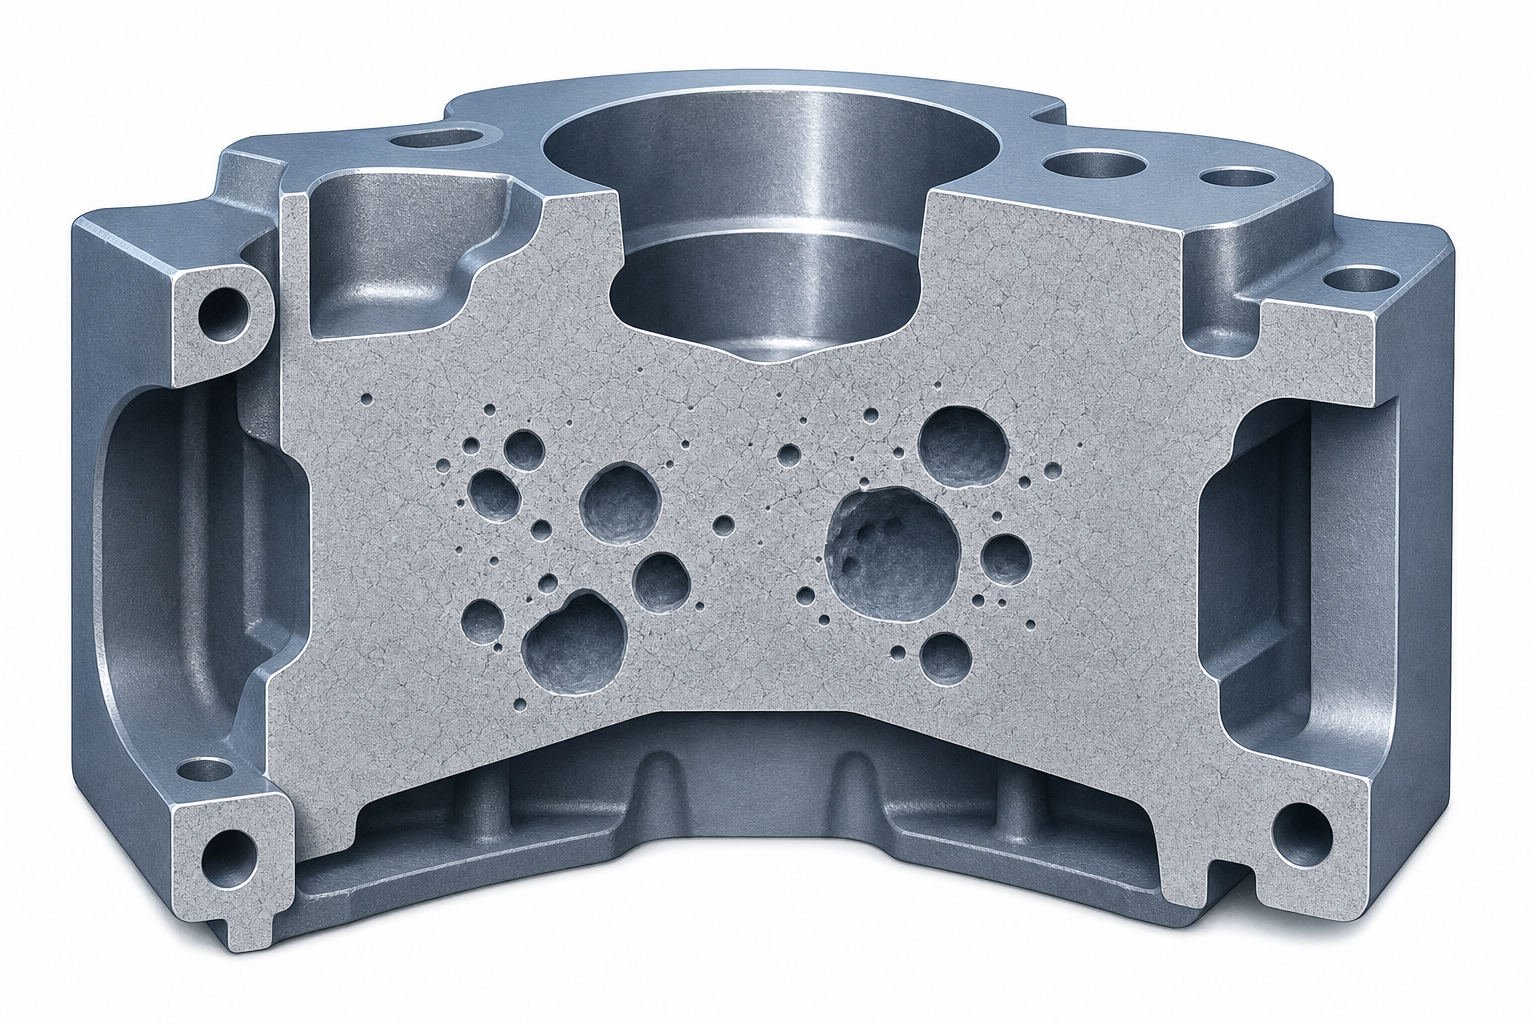
Porosités internes
Sans conséquence directe mais pouvant devenir débouchantes lors des opérations d'usinage. Elles se trouvent à l'intérieur de la matière et peuvent être révélées par le perçage ou le fraisage.
L'imprégnation
La majorité des pièces de fonderie ne sont étanches ni aux gaz ni aux liquides. L'imprégnation est le seul procédé permettant de résoudre définitivement les problèmes d'étanchéité.
L'origine des fuites se situe dans le mode de coulée des métaux. C'est à ce stade que se forment criques, retassures, porosités et autres défauts de structure. Ces anomalies sont rarement détectables à l'œil nu.
Des pièces de plus en plus complexes, des exigences qualité élevées et des contraintes de coûts ont imposé l'imprégnation comme une réponse incontournable. Elle permet d'obtenir une étanchéité pouvant aller jusqu'à 10⁻⁶ bars à l'hélium et de résister à de très fortes pressions (800 bars). Dans de nombreux cas, l'imprégnation est inscrite en gamme dès la conception.
Procédé validé automobile, aéronautique, gaz, hydraulique, alimentaire.
L'aspect extérieur de la porosité ne permet pas de déterminer la nature et l'importance du défaut. L'imprégnation est préconisée après usinage mais avant traitement de surface afin d'éviter la pénétration des produits de décapage.
Sans conséquence directe mais pouvant devenir débouchantes lors des opérations d'usinage. Elles se trouvent à l'intérieur de la matière et peuvent être révélées par le perçage ou le fraisage.
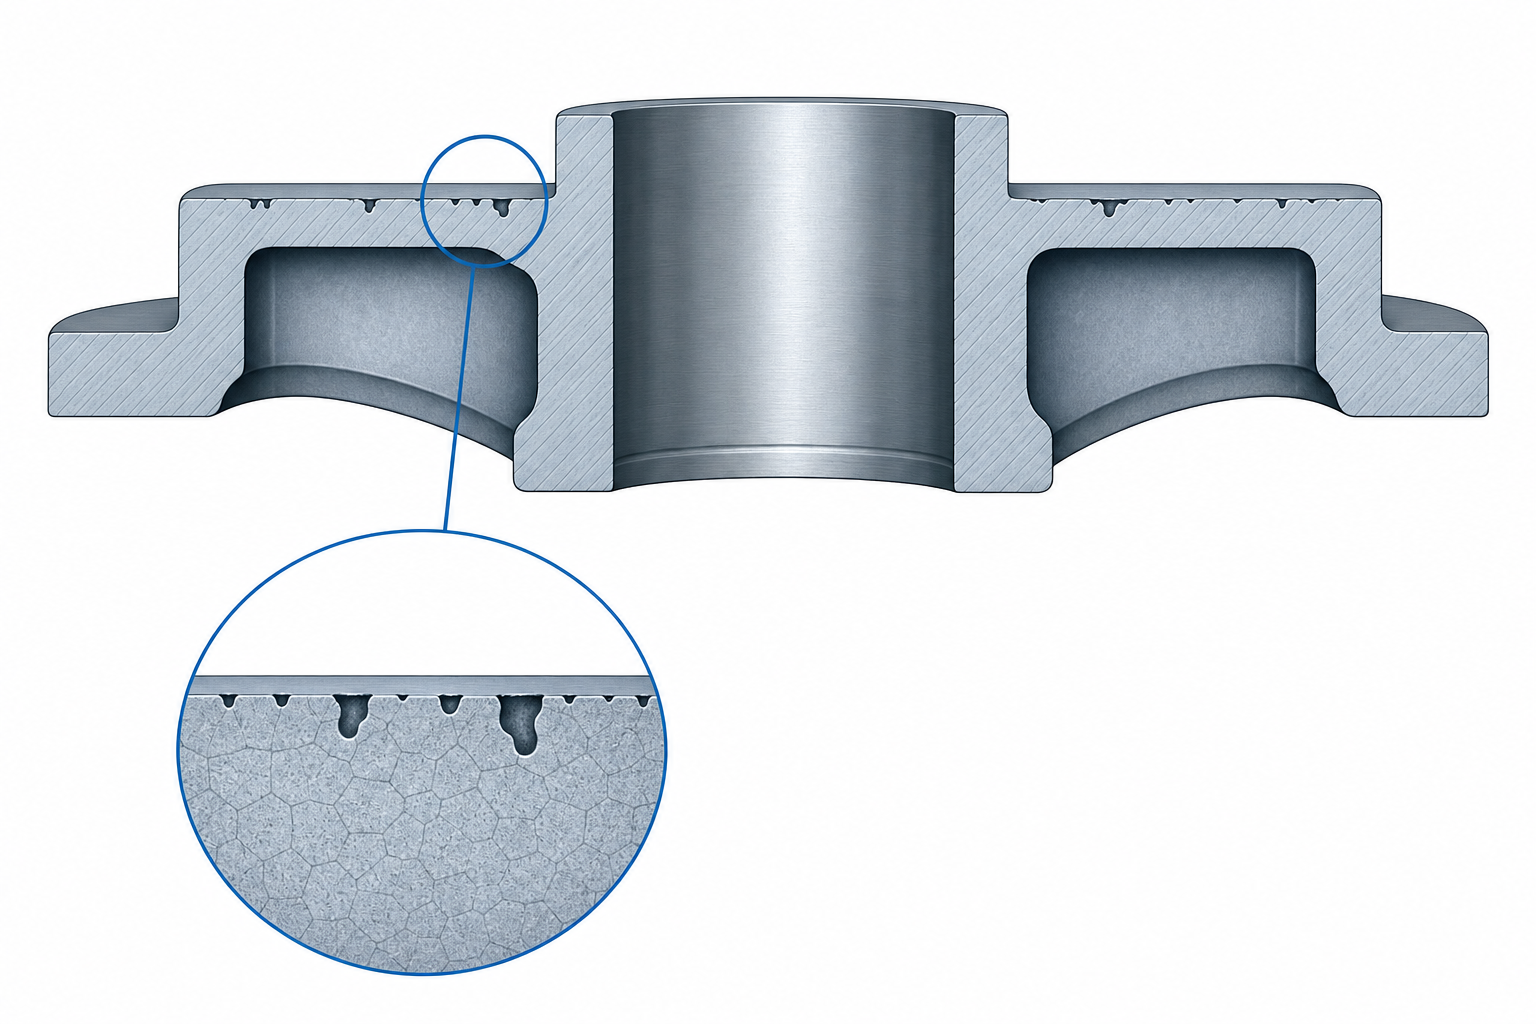
Peuvent engendrer des défauts d'aspect : ressuage, oxydation, dégazage, taches. Elles affectent l'esthétique et la tenue en service des revêtements.
Vous avez des pièces à rendre étanches ?
Demander une étudeL'imprégnation doit être réalisée après les opérations d'usinage et avant traitement de surface, car c'est lors de cette étape que les porosités sont mises à jour.
Elle peut être intégrée comme opération systématique sur certaines références à forte criticité ou utilisée en rattrapage ciblé sur des lots présentant un taux de fuites trop élevé. Maldaner peut vous aider à définir le bon compromis.
Découvrez notre procédé et nos services pour l'étanchéité de vos pièces.